Das Thema Rückverfolgbarkeit gewinnt in vielen kritischen Branchen und Lieferketten zunehmend an Bedeutung, insbesondere für Unternehmen, die einen Teil ihrer Produktionsprozesse an Dritte auslagern müssen.
Für diese Unternehmen ist es daher entscheidend, ihre Produkte zu überwachen und eine vollständige Rückverfolgbarkeit jeder Produktionsphase zu gewährleisten.
Systeme zur Laserbeschriftung ermöglichen in diesem Bereich hervorragende Ergebnisse, da sie in kurzer Zeit und zu geringen Kosten dauerhafte Codes und Beschriftungen erzeugen. Aus diesem Grund zählt die Lasertechnologie heute zu den am weitesten verbreiteten Verfahren für die industrielle Rückverfolgbarkeit.
Die Beschriftung ist jedoch nicht das Endziel, sondern der Ausgangspunkt einer Kette. Der markierte Code identifiziert das Bauteil, das Auslesen wandelt die physische Markierung in Daten um, diese Daten werden mit den Produktionsinformationen und den nachfolgenden Ereignissen im Lebenszyklus verknüpft, und aus dieser Historie entsteht die Rückverfolgbarkeit.
Ist die Markierung nicht lesbar oder verschlechtert sie sich vorzeitig, wird die Verbindung zwischen dem Objekt und den zugehörigen Informationen unterbrochen.
Was ist Rückverfolgbarkeit?
Rückverfolgbarkeit ist ein Identifikationssystem, das eine Reihe von Informationen miteinander verknüpft und Folgendes nachvollziehbar macht:
- die Historie,
- den Standort,
- die Herkunft,
- die Chargennummer,
- die Uhrzeit,
- das Datum,
- die Bewegung des Produkts oder eines Bauteils anhand aufgezeichneter Informationen.
Die Rückverfolgbarkeit ermöglicht es, einfache Fragen zu beantworten: Wer hat das Produkt hergestellt? Wann wurde es hergestellt? Und wo wurde es hergestellt?
Die Rückverfolgbarkeit ist in vielen Industriezweigen und für bestimmte Produktarten durch nationale oder internationale Vorschriften vorgeschrieben.
Aufgrund strenger gesetzlicher Vorschriften zur Sicherheit von Lebensmitteln, Arzneimitteln, Verteidigungsgütern, Automobilen und Mineralien sind die Überwachung und Rückverfolgbarkeit von Produkten zu einem festen Bestandteil der Produktionsprozesse geworden.
Das Konzept der Rückverfolgbarkeit gilt sowohl für die Fertigungsindustrie, die beispielsweise Automobile herstellt, als auch für die Prozessindustrie, zu der etwa die chemische Industrie gehört.
Die Rückverfolgbarkeit ermöglicht es, Bewegungen an jedem Punkt der Lieferkette und der Produktionsprozesse einen Schritt zurück und einen Schritt nach vorne nachzuverfolgen. Sie stellt somit eine Art Absicherung und Garantie für das Produkt dar.

Produkt, Charge und einzelnes Bauteil: Die Ebenen der Identifikation
Der Detaillierungsgrad der Rückverfolgbarkeit hängt davon ab, was identifiziert werden soll. Diese Entscheidung wirkt sich sowohl auf den Inhalt des Codes als auch auf die Verwaltung der Daten aus.
Es lassen sich drei Ebenen unterscheiden:
- Produkt: Der Code gibt den Produkttyp an (Artikelnummer, Part Number oder im GS1-System GTIN). Alle Exemplare desselben Modells tragen dieselbe Kennung: Es ist bekannt, um welchen Artikel es sich handelt, nicht jedoch, aus welcher Produktion er stammt.
- Charge: Zum Produktcode wird eine Chargennummer hinzugefügt, die unter homogenen Bedingungen hergestellte Teile zusammenfasst (gleiche Schicht, gleicher Guss, gleiche Rohstoffcharge oder gleiche Maschinenkonfiguration, entsprechend den vom Unternehmen festgelegten Regeln). Dadurch kann ein Problem auf eine definierte Gruppe von Teilen eingegrenzt werden.
- Einzelnes Bauteil (Serialisierung): Jedes Teil erhält eine Seriennummer. Zwei Bauteile aus derselben Charge bleiben unterscheidbar und können jeweils mit ihrer eigenen Historie verknüpft werden.
Die drei Ebenen schließen sich nicht gegenseitig aus: Derselbe Code kann die Produktkennung, die Chargennummer und die Seriennummer enthalten.
Die Laserbeschriftung eignet sich besonders für fein abgestufte Identifikationsebenen, da der Inhalt des Codes für jedes einzelne Teil per Software erzeugt werden kann, ohne einen Werkzeugwechsel vorzunehmen – im Gegensatz zu Systemen, die auf festen Stempeln oder Matrizen basieren.
Seriennummern, Ausschuss, Nichtkonformitäten und Rückrufe
Eine Seriennummer gewinnt an Bedeutung, wenn sie in der Datenbank mit den Produktionsdaten des jeweiligen Teils verknüpft ist: Datum und Uhrzeit der Bearbeitung, Produktionslinie und Maschine, Schicht, Chargen der verwendeten Rohstoffe und Halbfertigprodukte, Prozessparameter und Prüfergebnisse.
Durch das Auslesen des Codes lässt sich so die Produktionshistorie eines einzelnen Bauteils zurückverfolgen (der oben erwähnte Schritt zurück). Umgekehrt können ausgehend von einer Materialcharge oder einem Produktionstag alle daraus hervorgegangenen Teile und deren Bestimmungsort ermittelt werden (der Schritt nach vorne).
Diese Rück- und Vorwärtsverfolgung macht die Rückverfolgbarkeit zu einem wichtigen Instrument der Qualitätssicherung. Wenn eine Nichtkonformität festgestellt wird, ermöglichen die mit den Codes verknüpften Daten, den Umfang des Problems einzugrenzen: Welche Chargen oder Seriennummern wurden unter den betroffenen Bedingungen produziert? Welche befinden sich noch im Werk und welche wurden bereits ausgeliefert? Statt die gesamte Produktion als potenziell betroffen zu betrachten, können Ausschuss, Nacharbeiten und Prüfungen auf die tatsächlich betroffenen Teile konzentriert werden.
Dasselbe Verfahren unterstützt die Verwaltung von Rückrufen und Serviceeinsätzen vor Ort. Je granularer die Identifikation, desto genauer lässt sich der betroffene Bereich eingrenzen: Bei Verwendung ausschließlich eines Produktcodes betrifft ein Rückruf tendenziell das gesamte Modell; mit einer Chargennummer lässt er sich auf eine bestimmte Gruppe von Teilen beschränken; mit einer Seriennummer kann er – sofern Vertriebsdaten erfasst wurden – bis zu den einzelnen betroffenen Bauteilen reichen.
Laserbeschriftung für die Rückverfolgbarkeit
Heutzutage suchen Unternehmen nach den besten Lösungen, um die Rückverfolgbarkeit ihrer Produkte zu gewährleisten, und setzen daher zunehmend auf Lasertechnologie. Die Rückverfolgbarkeit ist ein wichtiger Faktor, der dazu beitragen kann, die Positionierung der Marke und die Wahrnehmung ihrer Qualität durch den Endverbraucher zu verbessern.
Um ein Produkt oder Bauteil zurückverfolgen zu können, muss es mit einem Identifikationscode gekennzeichnet werden. Dadurch wird jedes Teil eindeutig identifizierbar, und mögliche Funktionsstörungen lassen sich leichter verwalten oder der Lieferant einer fehlerhaften Charge ermitteln.
Die Rückverfolgbarkeit beginnt, wenn Lasergeräte eingesetzt werden, um Bauteile direkt mit eindeutigen Identifikatoren oder anderen Informationen zu beschriften (beispielsweise mit dem europäischen Produktidentifikator EAN Code – European Article Number). Das Werk erfasst und speichert diese Informationen in einer geschützten Datenbank, sodass die Bauteile während des gesamten Produktionsprozesses überwacht werden können. Von Punkt A bis Punkt Z erfasst die intelligente Software die vollständige Historie des Bauteils.
Wird der Code direkt auf der Oberfläche des Bauteils angebracht, ohne dass Etiketten oder Schilder verwendet werden, spricht man von Direct Part Marking (DPM), der direkten Kennzeichnung von Bauteilen.
Im Gegensatz zu einem Etikett kann sich die direkte Kennzeichnung weder ablösen noch ersetzt werden und bleibt dauerhaft mit dem Bauteil verbunden, sofern sie für die Prozesse und Umgebungsbedingungen ausgelegt ist, denen das Bauteil ausgesetzt wird: nachfolgende Bearbeitungen, Wärmebehandlungen, Lackierungen, Reinigungs- und Sterilisationsprozesse.
Die Laserbeschriftung ist eine der am weitesten verbreiteten DPM-Technologien, neben anderen Verfahren wie der Laserbeschriftung und der Micropercussion, die jeweils für unterschiedliche Anwendungsbereiche geeignet sind.
Der Lebenszyklus des Bauteils: Eine Identität von der Produktion bis zum Ersatzteil
Die Historie eines Bauteils entsteht Schritt für Schritt, wobei der markierte Code in jeder Phase den Zugang zu den relevanten Informationen ermöglicht.
Ein typischer Ablauf lässt sich wie folgt beschreiben:
- Produktion: Der Code wird häufig bereits in den frühen Phasen des Produktionszyklus markiert und im ERP-System oder MES mit den Bearbeitungsdaten und den verwendeten Materialchargen verknüpft. Eine frühe Kennzeichnung ermöglicht es, nachfolgende Arbeitsschritte von Anfang an zu erfassen, setzt jedoch voraus, dass der Code diese Prozesse unbeschadet übersteht.
- Kontrolle: Ergebnisse von Prüfungen, Messungen und Inspektionen werden der Seriennummer oder Charge zugeordnet, sodass jedes Teil seinen eigenen Konformitätsstatus erhält.
- Montage: Durch das Auslesen der Codes der verbauten Komponenten lässt sich die tatsächliche Stückliste des fertigen Produkts erstellen, also die Verbindung zwischen der montierten Baugruppe und den Seriennummern ihrer Unterkomponenten.
- Logistik: Der Code verknüpft einzelne Teile und Baugruppen mit Lieferungen, Kunden und Bestimmungsorten.
- Installation: Das Bauteil wird mit der Maschine, dem Fahrzeug oder der Anlage verknüpft, in der es eingebaut ist.
- Wartung und Ersatz: Im Service ermöglicht das Auslesen des Codes die Identifizierung des Bauteils, die Überprüfung seiner Herkunft, die Dokumentation von Wartungsarbeiten und die Verknüpfung eines möglichen Ersatzteils mit der Wartungshistorie der Anlage.
Damit diese Kontinuität gewährleistet ist, muss die Kennzeichnung während des gesamten Zeitraums lesbar bleiben, in dem das Bauteil identifiziert werden können muss. In einigen Branchen entspricht dies der gesamten Lebensdauer des Produkts.

Codearten: Barcodes, QR-Codes und DataMatrix
Strichcodes oder eindimensionale Barcodes sind das klassische Beispiel für alphanumerische Codes, die seit Jahrzehnten eingesetzt werden, da sie einfach und leicht lesbar sind.
In den 1990er-Jahren wurden anschließend zweidimensionale Codes eingeführt, um den Anforderungen der industriellen Großserienproduktion gerecht zu werden, bei der deutlich mehr Informationen zu Produkten und Bauteilen erfasst werden müssen.
Es gibt zahlreiche Arten von zweidimensionalen bzw. 2D-Codes, die per Laser markiert werden können. Besonders hervorzuheben sind QR-Codes und DataMatrix-Codes. Letztere werden insbesondere in der Automobil- und Medizintechnik eingesetzt, da sie eine große Menge an Informationen auf kleinem Raum speichern und auch bei teilweiser Beschädigung lesbar bleiben können.
Eine weitere Codeart, die mithilfe von Lasertechnologie aufgebracht werden kann, ist der alphanumerische UDI-Code zur eindeutigen Identifikation, wobei UDI für Unique Device Identification steht. Dieses System dient der weltweit eindeutigen und harmonisierten Identifikation von Medizinprodukten für deren Vertrieb und Verwendung. Dazu muss das Etikett des jeweiligen Produkts einen eindeutigen Geräteidentifikator tragen.
In der Europäischen Union wird die UDI durch die Verordnung (EU) 2017/745 (MDR) geregelt und besteht aus zwei Teilen, die den zuvor beschriebenen Identifikationsebenen entsprechen: Die UDI-DI identifiziert den Hersteller und das Modell des Medizinprodukts, während die UDI-PI die Produktionseinheit anhand von Daten wie Charge, Seriennummer oder Datumsangaben identifiziert. Die UDI-PI stellt die Verbindung zwischen dem einzelnen Medizinprodukt und seiner Produktionshistorie her. Eine Möglichkeit zur Darstellung der UDI ist der nachfolgend beschriebene GS1 DataMatrix.
Bei wiederverwendbaren Medizinprodukten, die zwischen den einzelnen Anwendungen gereinigt, desinfiziert oder sterilisiert werden, verlangt die MDR, dass der Code direkt auf dem Produkt angebracht wird und nach jedem Aufbereitungszyklus lesbar bleibt. Dies ist ein typisches Beispiel dafür, wie die direkte Kennzeichnung die Verbindung zwischen dem Instrument und seinen Daten über die gesamte Nutzungsdauer hinweg aufrechterhält.
Weitere Informationen -> Laserbeschriftung von Schildern und Etiketten für Codes, Texte und Logos

GS1 DataMatrix: Produkt, Charge, Seriennummer und Datumsangaben in einer gemeinsamen Syntax
DataMatrix legt fest, wie Daten grafisch dargestellt werden, nicht jedoch, was sie bedeuten. Um ein Bauteil entlang einer Lieferkette mit mehreren beteiligten Unternehmen zurückverfolgen zu können, ist daher auch eine gemeinsame Syntax erforderlich, die es dem Lesesystem ermöglicht, eine Chargennummer von einem Datum oder einer Seriennummer zu unterscheiden.
Genau diese Funktion erfüllt der GS1 DataMatrix, der Daten nach den Regeln des GS1-Systems codiert (für das Lesegerät erkennbar durch ein spezielles Anfangszeichen, FNC1).
Jede Information wird durch einen GS1 Application Identifier (AI) eingeleitet, ein numerisches Präfix, das ihre Bedeutung und ihr Format definiert. Zu den bei der Rückverfolgbarkeit am häufigsten verwendeten AIs gehören:
- (01) GTIN: die globale Produktidentifikationsnummer mit 14 Ziffern;
- (10) Chargennummer und (21) Seriennummer: alphanumerisch, bis zu 20 Zeichen;
- (11) Produktionsdatum und (17) Verfallsdatum: im Format YYMMDD.
In der für den Bediener lesbaren Darstellung werden die AIs in Klammern angegeben, beispielsweise (01)09501101020917(17)190508(10)ABCD1234(21)10; die Klammern selbst werden nicht im Symbol codiert.
Für die Rückverfolgbarkeit bietet dies einen doppelten Vorteil: Ein einziger Scan liefert die drei Identifikationsebenen (Produkt, Charge, Einzelteil) zusammen mit den relevanten Datumsangaben bereits strukturiert zurück, und jedes System, das den GS1-Standards entspricht, interpretiert diese Informationen auf die gleiche Weise.
Jeder zusätzlich aufgenommene AI erhöht jedoch die Anzahl der zu codierenden Zeichen und damit, wie weiter unten erläutert, die Größe des Codes. Die Auswahl der zu integrierenden Daten ist daher eine Designentscheidung, die gemeinsam mit den Anforderungen der jeweiligen Branche und dem auf dem Bauteil verfügbaren Platz bewertet werden muss.
Codegröße und Lesbarkeit: Wie klein kann ein Code sein?
Eine der häufigsten Fragen bei Rückverfolgbarkeitsprojekten betrifft den auf dem Bauteil verfügbaren Platz. Die Antwort hängt von einer Reihe von Zusammenhängen ab: Datenmenge → Anzahl der Module → Codegröße → Größe des einzelnen Moduls, ergänzt durch den Beschriftungsprozess, das Material und das System, mit dem der Code gelesen werden soll.

Datenmenge, Anzahl der Module und Codegröße
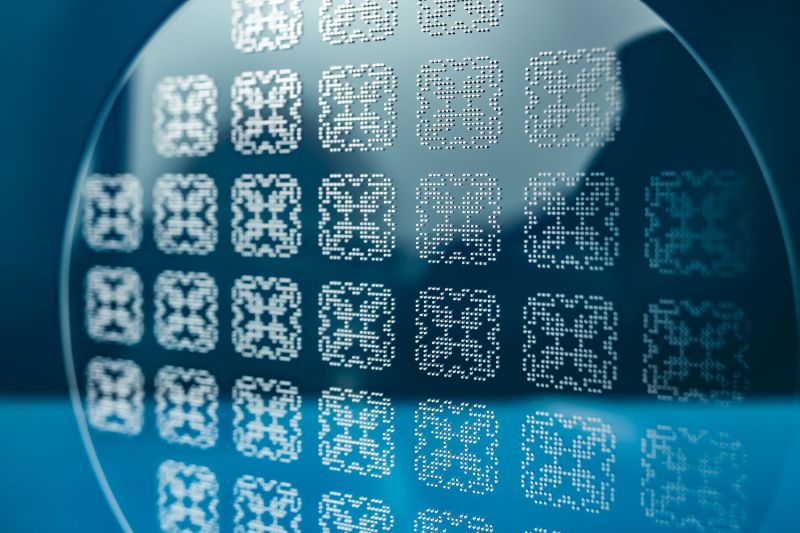
Ein 2D-Code wie der DataMatrix besteht aus einer Matrix von Modulen oder Zellen. Ihre Anzahl kann nicht frei gewählt werden: Sie hängt von der Menge und Art der zu codierenden Daten sowie vom für die Fehlerkorrektur vorgesehenen Anteil ab.
Je mehr Zeichen eingefügt werden, desto mehr Module werden benötigt: Beim DataMatrix ECC200 reichen quadratische Matrizen von 10×10 bis 144×144 Modulen, ergänzt durch einige rechteckige Varianten für längliche Flächen. Rein numerische Zeichenfolgen werden kompakter codiert als alphanumerische.
Die physische Größe des Codes ergibt sich aus der Anzahl der Module pro Seite multipliziert mit der Größe des einzelnen Moduls, zuzüglich der Ruhezone um das Symbol. Daraus ergeben sich zwei praktische Konsequenzen:
- bei gleicher Modulgröße vergrößert das Hinzufügen weiterer Daten (z. B. eine längere Seriennummer oder ein zusätzliches Datum) die Matrix und damit den Platzbedarf des Codes;
- bei gleicher verfügbarer Fläche auf dem Bauteil führen mehr Daten zu kleineren Modulen.
Ein rein rechnerisches Beispiel: Eine Matrix mit 16×16 Modulen und einer Modulgröße von 0,25 mm nimmt 4×4 mm ein. Wenn die zusätzlichen Daten die Matrix auf 24×24 Module vergrößern, beträgt die Größe des Codes bei gleicher Modulgröße 6×6 mm, ohne Berücksichtigung der Ruhezone.
Die einfachste Möglichkeit, den Platzbedarf zu begrenzen, besteht daher darin, nur die tatsächlich benötigten Daten zu codieren: Häufig genügt eine eindeutige Identifikation, während die Datenbank die weiteren mit dem Bauteil verknüpften Informationen speichert.
Laserstrahl, Optik, Prozess und Material
Nachdem die Anzahl der Module festgelegt wurde, muss bestimmt werden, wie klein das einzelne Modul sein kann. Es gibt keinen einzelnen begrenzenden Faktor: Das Ergebnis hängt vom Zusammenspiel von Optik, Parametern, Material und Prozess ab.
- Laserstrahl und Fokussieroptik: Der Durchmesser des fokussierten Laserstrahls, der von der Quelle, der Linse und dem Markierfeld abhängt, begrenzt die erzielbare Detailgenauigkeit. Ein Modul wird jedoch mit mehreren Scanlinien oder mehreren Impulsen gefüllt, und die tatsächliche Größe der Markierung hängt auch davon ab, wie der Laserstrahl mit dem Material interagiert: Der Spot allein bestimmt daher nicht die minimale Modulgröße.
- Parameter und Markiertechnik: Leistung, Geschwindigkeit, Frequenz, Füllabstand und Anzahl der Durchgänge bestimmen zusammen mit der gewählten Technik (z. B. Annealing, Gravur oder Entfernung einer Beschichtung) Form, Kanten und Gleichmäßigkeit des Moduls. Bei sehr kleinen Modulen wirken sich bereits geringfügige Abweichungen bei Positionierung oder Fokussierung proportional stärker aus.
- Material und Oberfläche: Zusammensetzung, Oberflächenbeschaffenheit, Rauheit, Reflexionsvermögen und Oberflächenbehandlungen beeinflussen die Reaktion des Materials auf den Laser. Auf einer rauen oder bearbeiteten Oberfläche kann die Materialstruktur Abmessungen aufweisen, die mit denen eines sehr kleinen Moduls vergleichbar sind, und dadurch die Lesbarkeit beeinträchtigen.
- Kontrast: Ein Code ist lesbar, wenn das Lesegerät die markierten und nicht markierten Module zuverlässig unterscheiden kann. Der Kontrast entsteht durch das Zusammenspiel von Technik, Parametern und Material, hängt aber auch von der Beleuchtung ab, unter der der Code gelesen wird.
Das Lesesystem: Markierbar bedeutet nicht automatisch lesbar
Das letzte Glied der Kette ist das Gerät, das den Code lesen soll, und häufig bestimmt genau dieses die tatsächliche Grenze. Ein Lesegerät oder eine Kamera erfasst ein Bild mit einer bestimmten Anzahl von Pixeln, die über das erfasste Sichtfeld verteilt sind: Damit der Code zuverlässig decodiert werden kann, muss jedes Modul von einer ausreichenden Anzahl an Pixeln erfasst werden.
Dieses Verhältnis, bezeichnet als Pixel pro Modul (PPM), hängt von der Sensorauflösung, der Optik, dem Leseabstand und der Größe des erfassten Sichtfelds ab. Die Mindestwerte variieren je nach Lesegerät und Decodierungsalgorithmen und müssen anhand der Spezifikationen des gewählten Systems überprüft werden.
Daraus ergibt sich ein entscheidender Punkt: Ein sehr kleines Modul kann physisch markierbar sein, aber vom vorgesehenen System nicht zuverlässig gelesen werden. Die Grenzen der Markierung (Spot, Optik, Prozess, Material) und die Grenzen der Lesung (Auflösung, Optik des Lesegeräts, Beleuchtung, Abstand) müssen daher gemeinsam betrachtet werden, und die Modulgröße muss beiden Anforderungen entsprechen.
Außerdem gibt es nicht nur ein einziges Lesegerät: Derselbe Code kann von einer fest installierten Kamera in der Produktionslinie, einem mobilen Lesegerät im Lager oder Jahre später von einem Servicetechniker gelesen werden müssen. Maßgeblich ist daher das kritischste Lesesystem entlang des gesamten Lebenszyklus des Bauteils und nicht das kleinste Detail, das die Laserquelle technisch erzeugen kann.
Markierung, Lesen und Verifizieren: drei unterschiedliche Vorgänge
Bei Rückverfolgbarkeitsprojekten werden Begriffe, die unterschiedliche Vorgänge bezeichnen, häufig synonym verwendet. Ihre klare Unterscheidung hilft dabei, Verantwortlichkeiten und Kontrollen eindeutig festzulegen:
- Markierung: die physische Aufbringung des Codes auf dem Bauteil. Das Ergebnis hängt von Laserquelle, Parametern, Material und Positionierung ab.
- Lesen: die Decodierung des Codes durch ein Lesegerät oder ein Bildverarbeitungssystem, mit dem die Daten erfasst und registriert werden. Eine erfolgreiche Lesung bedeutet, dass das jeweilige Lesegerät den Code unter den gegebenen Bedingungen decodieren konnte, sagt jedoch nichts über die vorhandene Qualitätsreserve aus.
- Verifizierung: die Bewertung der Symbolqualität anhand standardisierter Parameter und Methoden sowie mit definierten Prüfgeräten und Beleuchtungsbedingungen. Sie dient dazu festzustellen, ob der Code über eine ausreichende Qualitätsreserve verfügt, um auch von anderen Lesegeräten, an anderen Stellen der Lieferkette und über einen längeren Zeitraum zuverlässig gelesen werden zu können.

Ein Code, der sich an der Grenze der Lesbarkeit befindet, kann vom Lesegerät in der Produktionslinie noch decodiert werden, später jedoch mit einem anderen Gerät oder nach Verschleiß oder einer Behandlung der Oberfläche Probleme verursachen.
Aus diesem Grund wird dort, wo die Rückverfolgbarkeit kritisch ist, die Lesung durch eine Verifizierung ergänzt – entweder stichprobenartig oder direkt in der Produktionslinie, je nach den Anforderungen des Kunden oder der jeweiligen Branche.
Verifizierung von DPM-Codes: die relevanten Standards
Die Qualität gedruckter 2D-Codes wird nach ISO/IEC 15415:2024 bewertet, die bereits im Abschnitt über DataMatrix erwähnt wurde. Direkt auf dem Bauteil markierte Codes weisen jedoch andere Bedingungen auf als Codes auf einem Etikett: reflektierende Metalloberflächen, häufig geringerer Kontrast und Module, die beispielsweise als Punkte statt als vollständig ausgefüllte Quadrate ausgeführt sein können.
Für diese Fälle ist die ISO/IEC 29158:2025 (Bar code symbol quality test specification, Direct part mark) maßgeblich, die die Ausgabe von 2020 ersetzt hat. Sie passt die Methodik der ISO/IEC 15415 an DPM-Codes an und führt unter anderem alternative Beleuchtungsbedingungen sowie Änderungen bei der Messung und Bewertung bestimmter Parameter ein.
Welcher Standard anzuwenden ist und welches Qualitätsniveau gefordert wird, hängt von den Vorgaben des Kunden und der jeweiligen Branche ab. In der Automobil- und Luftfahrtindustrie beispielsweise sind branchenspezifische oder herstellereigene Spezifikationen mit eigenen Anforderungen weit verbreitet. Für die Rückverfolgbarkeit ist entscheidend, dass die Qualität eines Codes gemessen und dokumentiert werden kann und damit zu einem Bestandteil der Prozesskontrolle wird.
EVLASER-Lösungen
Industrielle LasermarkiererAnwendungen der Lasermarkierung für die Rückverfolgbarkeit
Medizinprodukte
Bei Medizinprodukten ist die Lasermarkierung eine der am häufigsten eingesetzten Technologien für die direkte Anbringung von UDI-Codes – sowohl aufgrund der Qualität der Markierung als auch aufgrund der Beständigkeit des Zeichens.
Auf Instrumenten aus Metall oder Kunststoff benötigt die Lasermarkierung weder Tinten noch zusätzliches Material und kann bei geeigneter Technik und passenden Parametern für das jeweilige Material die Lesbarkeit über die vorgesehenen Reinigungs- und Sterilisationszyklen hinweg erhalten.
Bei rostfreien Stählen wird beispielsweise häufig das Annealing-Verfahren eingesetzt, bei dem kein Material abgetragen wird. Der Laser ermöglicht außerdem die Markierung sehr kleiner DataMatrix-Codes, abhängig von der verfügbaren Oberfläche, dem Material und dem vorgesehenen Lesesystem.
Automobilindustrie: dauerhafte Kennzeichnung von Bauteilen und Seriennummern
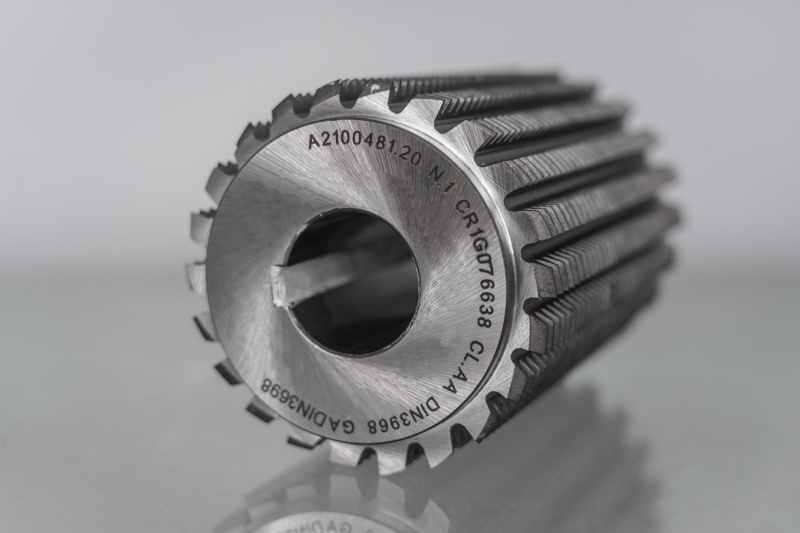
Ein weiteres Anwendungsfeld der Lasertechnologie ist die Automobilindustrie. Hier wird die Lasermarkierung eingesetzt, um die verschiedenen Bauteile eines Fahrzeugs dauerhaft und präzise mit 2D-Codes, DataMatrix-Codes, Seriennummern sowie der mit dem Fahrzeug verbundenen Fahrgestellnummer VIN (Vehicle Identification Number) zu kennzeichnen.
In den vergangenen Jahrzehnten sind Sicherheit und Zuverlässigkeit von Fahrzeugen zu zentralen Themen geworden. Die Automobilindustrie ist daher bestrebt, ihre Methoden zur Rückverfolgbarkeit kontinuierlich zu verbessern. In diesem Zusammenhang hat sich der Einsatz der Lasermarkierung zunehmend verbreitet.

Die Rückverfolgbarkeit erfolgt hier auf mehreren Ebenen: Die VIN identifiziert das Fahrzeug über seine gesamte Lebensdauer, während Teilenummern, Chargencodes und Seriennummern die einzelnen Komponenten identifizieren, beispielsweise Motor- und Getriebekomponenten, Teile der Brems- und Lenksysteme sowie elektronische Baugruppen.
Der Code, häufig ein DataMatrix in Kombination mit Klarschrift, verknüpft jedes Bauteil mit den Produktionsdaten, Prüfergebnissen und dem Fahrzeug, in das es eingebaut wird, und bildet damit die Grundlage für die Ersatzteilverwaltung und mögliche Rückrufaktionen.
Historisch wurde die dauerhafte Kennzeichnung metallischer Komponenten vor allem durch mechanische Verfahren wie Stanzen und Nadelprägung realisiert.
Bei verschiedenen Anwendungen stellt die Lasermarkierung heute eine technologische Alternative dar, insbesondere wenn kompakte 2D-Codes, variable Inhalte von Bauteil zu Bauteil, mit automatisierten Produktionslinien kompatible Taktzeiten und eine Kennzeichnung ohne mechanische Belastung des Bauteils erforderlich sind.
Mechanische Verfahren bleiben jedoch in anderen Fällen vorgeschrieben oder bevorzugt. Für die VIN sieht beispielsweise die Durchführungsverordnung (EU) 2021/535 (Anhang II) die Kennzeichnung des Fahrgestells oder einer vergleichbaren Struktur durch Stanzen oder mechanisches Einschlagen vor. Andere Verfahren sind nur zulässig, wenn sie nachweislich ein gleichwertiges Maß an Unveränderlichkeit und Schutz vor Manipulation und Fälschung gewährleisten.
Die Wahl zwischen Laser- und mechanischen Verfahren muss daher von Fall zu Fall getroffen werden und hängt vom Material, der Phase des Produktionszyklus, den gesetzlichen und kundenspezifischen Anforderungen sowie dem vorgesehenen Lesesystem ab.
Weitere Anwendungsbereiche: Lebensmittelkette und Fälschungsschutz
Dieselben Prinzipien finden auch in anderen Bereichen Anwendung. In der Lebensmittelkette begleitet die Identifikation das Produkt durch alle Stationen vom Erzeuger bis zum Verbraucher: Bei Fleisch beispielsweise beginnt sie mit den Ohrmarken der Tiere und setzt sich über die Verpackung fort.
In verschiedenen Branchen wird die Lasermarkierung auch als Maßnahme zum Fälschungsschutz eingesetzt. Eine eindeutige und dauerhafte Identifikation, die mit einer Datenbank verknüpft ist, erschwert das Inverkehrbringen nicht autorisierter Kopien und ermöglicht die Überprüfung der Herkunft eines Bauteils, da jeder gültige Code mit den beim Hersteller gespeicherten Daten abgeglichen werden kann.
Vorteile der Lasermarkierung für die Rückverfolgbarkeit
Zusammenfassend bietet die Lasermarkierung bei der industriellen Rückverfolgbarkeit einige Vorteile, die stets in Abhängigkeit von Material und Anwendung bewertet werden müssen:
- Beständigkeit: Der Code wird direkt in das Material oder auf dessen Oberfläche eingebracht, ohne Etiketten oder Tinten, die sich ablösen oder mit der Zeit degradieren können. Bei geeigneter Technik und passenden Parametern kann er der für das Bauteil vorgesehenen Abnutzung, Behandlung und Umgebung standhalten; die tatsächliche Beständigkeit muss unter den realen Einsatzbedingungen überprüft werden.
- Präzision: Der fokussierte Laserstrahl ermöglicht die Erzeugung feiner Details und kompakter Codes mit hoher Wiederholgenauigkeit von Bauteil zu Bauteil. Die minimal nutzbare Größe hängt vom Zusammenspiel aus Optik, Parametern, Material und Lesesystem ab.
- Integration und Automatisierung: Die Lasermarkierung lässt sich in automatisierte Produktionslinien und Softwaresysteme integrieren, die die zu markierenden Daten erzeugen, sie dem jeweiligen Bauteil zuordnen und dessen Historie dokumentieren. Die Verknüpfung zwischen Code und Datenbank erschwert zudem die Fälschung.
- Geschwindigkeit und Betriebskosten: Der Prozess ist schnell und benötigt keine Verbrauchsmaterialien wie Tinten oder Etiketten. Wie bei jedem industriellen System müssen jedoch die regelmäßige Wartung und je nach Material auch die Absaugung von Dämpfen berücksichtigt werden.
- Kontaktlose Bearbeitung: Die Markierung übt keine mechanische Belastung auf das Bauteil aus; die Auswirkungen auf die Oberfläche müssen jedoch abhängig vom Material und der gewählten Technik bewertet werden.